

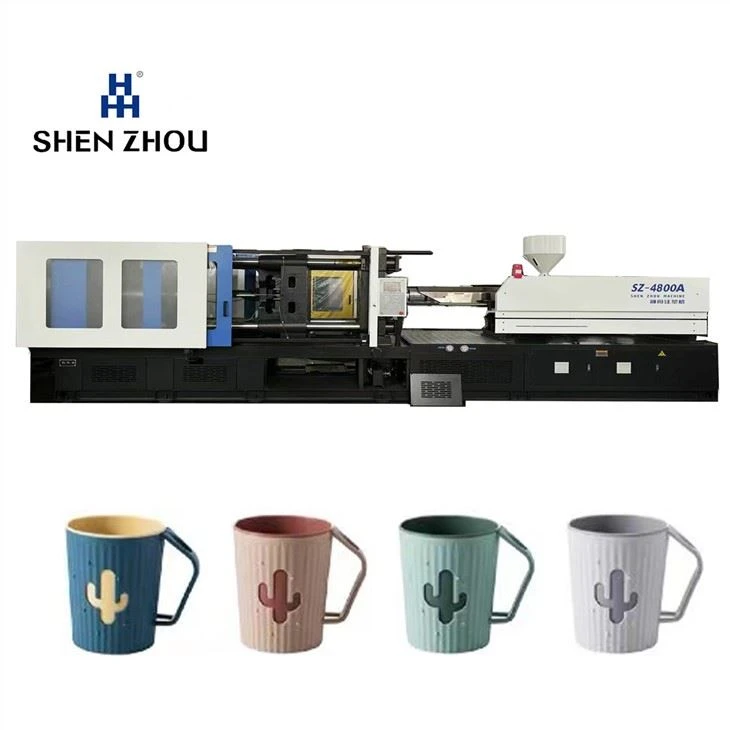

Описание продукта
Это оборудование для литья пластмасс под давлением с водяными крышками предназначено для непрерывного, сверх-точного массового производства крышек для бутылок с водой, укупорочных средств для напитков и колец с защитой от вскрытия-с использованием ПП/ПЭВП. Оно обеспечивает исключительно малое время цикла и контроль отклонений веса для максимизации OEE (общая эффективность оборудования) на упаковочных фабриках с большими-объемами упаковки.
Высокопроизводительная-технология для линий укупорки напитков
Пищевая-Классификация и соответствие требованиям GMP:Все зоны контакта с плесенью-могут иметь дополнительную оболочку из нержавеющей стали или -стойкие к коррозии покрытия, что обеспечивает совместимость со стандартами для чистых помещений и строгими правилами FDA по контакту с пищевыми продуктами-.
Сверхбыстрое-затвердевание и охлаждение:Оптимизированные каналы распределения водяного контура внутри плиты обеспечивают равномерное охлаждение, сокращая фазу затвердевания до 20%.
Точная расформовка и выброс резьбы-:Синхронизированная высокоскоростная-гидравлическая или сервоприводная-очистка/выталкивание обеспечивает извлечение резьбы из формы без деформации, исключая риск утечек на линиях окончательного розлива.
Интеллектуальный зажим и безопасность пресс-формы:Защита пресс-формы при низком-давлении срабатывает в течение миллисекунд, предотвращая микро-повреждения высокоценных-многополых-горячеканальных форм из стали S136.
Глобальная интеграция компонентов уровня 1
Чтобы гарантировать доступность запасных частей по всему миру и отсутствие-простоев в производстве, в наших системах используются компоненты, соответствующие международным отраслевым-стандартам:
Система управления
Высокоскоростной-ПЛК впрыска KEBA (Австрия)/Beckhoff (Германия).
Сервопривод и двигатель
Фаза (Италия)/Дельта (Тайвань) сервосистема с замкнутым-контуром.
Гидравлические клапаны
Пропорциональные клапаны Bosch Rexroth (Германия)/Yuken (Япония).
Линейные направляющие
THK (Япония)/Hiwin (Тайвань) для параллельного движения плит без трения-.
Строгий контроль качества и тестирование перед-отгрузкой
Каждая производственная ячейка перед загрузкой контейнера проходит строгие протоколы проверки:
48-часовое моделирование пробного прогона:Тестирование-механического износа и стабильности цикла на высоких скоростях.
Испытание на параллельность и прогиб полости:Параллельность плит проверяется при полном зажимном усилии с помощью лазерных интерферометров до значения менее или равного 0,03 мм.
Испытание на многорезонаторное-отклонение веса:Проверено путем непрерывного формования образцов, чтобы гарантировать, что изменение веса детали в разных полостях 48+ остается строго в пределах отраслевых допусков.
Соответствие CE, ISO9001 и UL:Полная документация для простой-бесплатной таможенной очистки и проведения международных заводских проверок.
Модули автоматизации последующих операций
Высокоскоростные-автоматы для продольной резки и складывания крышек (для лент-с защитой от несанкционированного вскрытия).
Автоматические машины для подкладки/набивки кепок для кислородно--барьерных вкладышей.
100 % встроенные-системы визуального контроля (обнаружение дефектов резьбы, засветов и загрязнений при скорости 2000+ крышек/мин).
Централизованный пневматический конвейер и автоматизированные линии упаковки-коробок.
Параметры машины
|
ЭЛЕМЕНТ |
ЕДИНИЦА |
СЗ-5500А |
||
|
ИНЖЕКЦИОННЫЙ БЛОК |
||||
|
ДИАМЕТР ВИНТА |
мм |
80 |
85 |
90 |
|
СООТНОШЕНИЕ ВИНТОВОЙ КРЫШКИ |
L/D |
22.3 |
21 |
19.8 |
|
ТЕОРЕТИЧЕСКИЙ ОБЪЕМ ВЫСТРЕЛА |
СМ3 |
2141 |
2418 |
2710 |
|
ВЕС ВЫСТРЕЛЫ (ПС) |
g |
1948 |
2200 |
2466 |
|
ДАВЛЕНИЕ ВПРЫСКА |
МПа |
188 |
167 |
149 |
|
ТЕОРЕТИЧЕСКАЯ СКОРОСТЬ ВПРЫСКА (PS) |
g/s |
427 |
482 |
541 |
|
ПЛАСТИФИЦИРУЮЩАЯ СПОСОБНОСТЬ |
g/s |
80 |
100 |
118 |
|
ЗАТЯЖКА ВИНТА |
N.m |
5170 |
||
|
МАКС. СКОРОСТЬ ВРАЩЕНИЯ ВИНТА |
об/мин |
150 |
||
|
ХОД ВПРЫСКА |
мм |
425 |
||
|
ЗАЖИМНЫЙ БЛОК |
||||
|
МАКС. СИЛА ЗАЖИМА K |
КН |
5500 |
||
|
МАКС.ХОД ОТКРЫТИЯ |
мм |
820 |
||
|
ПРОСТРАНСТВО МЕЖДУ СТЯЖКАМИ |
мм |
810×810 |
||
|
ВЫСОТА ФОРМЫ |
мм |
350-820 |
||
|
МАКС.ДНЕВНОЙ СВЕТ |
мм |
1640 |
||
|
ЭЖЕКТОРНАЯ СИЛА |
КН |
150 |
||
|
ХОД ЭЖЕКТОРА |
мм |
210 |
||
|
КОЛИЧЕСТВО ЭЖЕКТОРА |
13 |
|||
|
ДРУГОЙ |
||||
|
МОЩНОСТЬ ДВИГАТЕЛЯ НАСОСА |
КВт |
55 |
||
|
ДАВЛЕНИЕ НАСОСА |
МПа |
16 |
||
|
ТЕПЛОВАЯ МОЩНОСТЬ |
КВт |
33 |
||
|
ЗОНА НАГРЕВА |
6 |
|||
|
РАЗМЕР |
m |
8.4×2.2×2.6 |
||
|
ВЕС НЕТТО |
t |
23.5 |
||
|
ЕМКОСТЬ НЕФТЯНОГО БАКА |
L |
1000 |
||
|
МЕЖДУНАРОДНОЕ ОБОЗНАЧЕНИЕ |
5500-4040 |
|||


Конфигурация машины

Послепродажное-обслуживание
Мы предоставляем бесплатные аксессуары, чтобы машина работала без проблем.

Профиль компании

Оценка покупателя
Мы являемся 20-летним производителем термопластавтоматов в Китае и имеем более 1500 клиентов по всему миру.

Упаковка и доставка Сертификаты

Часто задаваемые вопросы
Вопрос: Какова фактическая почасовая производительность вашей системы с 48 гнездами для стандартных водяных крышек диаметром 28 мм?
О: Учитывая стандартную легкую водяную крышку диаметром 28 мм (приблизительно. 1.2 г–1,5 г), работающую при времени цикла 4,0 секунды, система с 48 гнездами производит примерно 43 200 крышек в час при 100 % OEE. Во время технической оценки мы рассчитываем фактическую производительность продукции на основе вашего конкретного веса крышки и спецификаций чертежей.
Вопрос: Как эта машина обеспечивает постоянство веса в пресс-форме с большим-гнездом (например, 48 или 72 гнезда)?
A: Отклонение веса приводит к нарушению затяжки крышки. В нашей машине используется быстродействующая-система впрыска в сочетании с замкнутой-системой управления Beckhoff/KEBA, которая регулирует давление впрыска в пределах ±0,1 МПа. В сочетании со сбалансированной горячеканальной системой это обеспечивает одинаковое давление расплава в каждой полости, сохраняя отклонение веса детали менее ±0,1 г.
Вопрос: Может ли ваша машина поддерживать высокий-переработанный ПЭВП/ПП (рПЭВП/рПП) для экологически-производства крышек?
О: Да, но со строгими параметрами. Крышки требуют превосходной-устойчивости к растрескиванию и идеальных уплотняющих поверхностей. Хотя биметаллический винт машины легко справляется с ПЭВП/ППП, мы рекомендуем использовать максимальное количество смеси, состоящей из 30 % высококачественной-после-смолы, переработанной потребителем (ПЦР), и 70 % первичной смолы. Кроме того, необходима дополнительная-система фильтров тонкой очистки расплава для предотвращения засорения сопел горячего литника.
Вопрос: Почему для изготовления водяных крышек высокоскоростная-машина для литья под давлением предпочтительнее, чем для непрерывного прессования (CCM)?
О: Несмотря на то, что CCM очень эффективен для стандартных-плоских водяных колпачков большого объема, наша высокоскоростная-машина для литья под давлением обеспечивает гораздо большую гибкость в производстве продукции. Это позволяет упаковочным предприятиям производить крышки сложной формы, например крышки с откидной-верхней крышкой, спортивные крышки, многокомпонентные-укупорочные средства и крышки для пищевого масла с толстой-резьбой, на одной платформе машины, просто заменяя формы.
Вопрос: Какие конфигурации горячеканальных ворот поддерживаются контроллером машины?
О: Электрические и гидравлические системы полностью настроены для поддержки как горячеканальных систем с клапаном-затвором, так и с открытым-затвором (термический литник). ПЛК включает в себя встроенные-независимые многозонные ПИД-регуляторы температуры (стабильность до ±0,5 градуса), совместимые с такими мировыми брендами, как Yudo, Husky, Mastip и Synventive.
Вопрос: Как машина обрабатывает автоматическое отвинчивание или зачистку резьбы?
О: Для стандартных водяных крышек используются высокоскоростные-механические зачистные или гидравлические выталкивающие пластины, обеспечивающие максимальную скорость. Для сложной внутренней резьбы (например, косметических или фармацевтических колпачков) система управления станка оснащена встроенными интерфейсами гидравлического-вытягивания стержней и программными модулями ротационного отвинчивания для управления точными стержнями пресс-форм с приводом от гидравлического или электрического двигателя-.
Вопрос: Каковы требования к установке и после-технической поддержке для международных заводов?
О: Мы обеспечиваем полное проектирование компоновки предприятия, включая требования к электрооборудованию,-водяному охлаждению и воздушному компрессору, за 30 дней до поставки. По прибытии мы предоставляем удаленное руководство по установке AR (дополненной реальности) или направляем инженера по обслуживанию на местах для-ввода в эксплуатацию на месте, интеграции пресс-формы и обучения операторов. Модуль IoT системы позволяет нашему штаб-квартире выполнять удаленную диагностику через подключение к Интернету для мгновенного устранения неполадок параметров.
горячая этикетка : Оборудование для литья пластмасс под давлением с водяной крышкой, Китайское оборудование для литья пластмасс под давлением с водяной крышкой производители, поставщики, завод, Плесень для бытовых товаров, Цены на машины для литья пластмасс под давлением для ланч-боксов, Серво двухцветная литьевая машина, машина для литья под давлением с сервомотором, Машина для литья под давлением с сервосистемой, Оборудование для литья пластмасс под давлением крышек для бутылок с водой


